 (067) 419 15 27
 (066) 419 15 27


 VIBER
 TELEGRAM
 YouTube
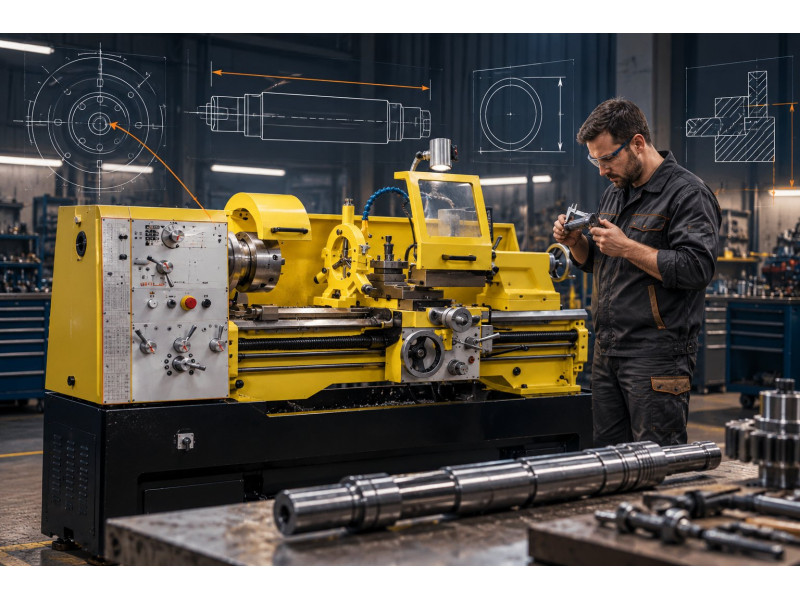
Які параметри враховувати під час вибору токарного верстата для майстерні
Основні параметри вибору — відстань між центрами, діаметр точіння, прохід шпинделя та потужність. Нижче — порівняння характеристик, щоб підібрати верстат під конкретні деталі, а не тільки за назвою моделі.
Токарні верстати одного класу можуть помітно відрізнятися за робочими можливостями. Один займає мінімум місця та підходить для невеликих деталей, інший має довгу станину, більший прохід шпинделя та запас по діаметру.
Тому вибір варто починати не з потужності двигуна, а з максимальної заготовки, яку ви будете обробляти. Спочатку визначають її довжину та діаметр, потім необхідний прохід шпинделя, швидкість і додаткові функції.
Параметри майбутньої деталі повинні визначати клас обладнання.
4 параметри, які потрібно перевірити першими
Відстань між центрами
Показує доступну довжину між передньою та задньою бабками.
Діаметр над станиною
Верхній діаметр заготовки, який можна розмістити над станиною.
Діаметр над супортом
Важливий для реального робочого діаметра в зоні різця.
Прохід шпинделя
Визначає можливість роботи з прутком через шпиндель.
01. РМЦ: яку довжину деталі можна обробляти
РМЦ — один із найпростіших параметрів для первинного відбору. Якщо заготовка має довжину 650–700 мм, компактна модель із РМЦ 400 мм відразу виключається. Але й купувати верстат із максимальною довжиною без необхідності також недоцільно.
Відстань між центрами
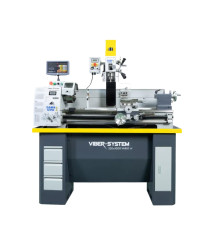
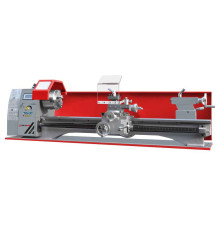
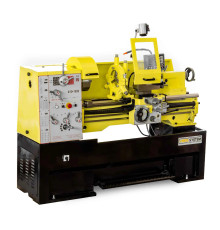
від компактних до метрових моделейHOLZMANN ED400FD має РМЦ 400 мм. HOLZMANN ED420FXL дає 735 мм між центрами, HOLZMANN ED750FD — 750 мм. Для метрових заготовок у цьому порівнянні підходять VIBER-SYSTEM 320×1000 та VIBER-SYSTEM 410×1000.
Після РМЦ потрібно перевірити діаметр. Максимальний діаметр над станиною не означає, що такий самий діаметр можна обробляти в будь-якій зоні верстата. Окремо розбираємо, коли цифровий відлік DRO справді виправданий.
02. Як читати основні розміри токарного верстата
Довжина деталі між центрами.
Максимальний діаметр над станиною.
Діаметр у робочій зоні супорта.
Прохід заготовки через шпиндель.
Наприклад, VIBER-SYSTEM 410×1000 має РМЦ 1000 мм і максимальний діаметр над станиною 410 мм.
Порівняння робочих діаметрів
| Модель | РМЦ | Ø над станиною | Ø над супортом | Ø шпинделя |
|---|---|---|---|---|
| HOLZMANN ED400FD | 400 мм | 210 мм | 110 мм | 21 мм |
| HOLZMANN ED420FXL | 735 мм | 210 мм | 140 мм | 38 мм |
| HOLZMANN ED750FD | 750 мм | 250 мм | — | 25 мм |
| VIBER-SYSTEM 320×1000 VARIO W | 1000 мм | 320 мм | 200 мм | 38 мм |
| VIBER-SYSTEM 410×1000 | 1000 мм | 410 мм | 255 мм | 52 мм |

03. Прохід шпинделя: що змінюється на практиці
Якщо робота передбачає обробку прутка, отвір шпинделя стає не менш важливим, ніж діаметр патрона. Заготовку можна подавати через шпиндель, не обмежуючись лише довжиною, яку фізично можна затиснути в патроні.
04. Потужність і оберти: не плутайте ці параметри
Потужність характеризує запас двигуна під навантаженням, а діапазон обертів визначає доступні режими роботи. Тому ці характеристики потрібно оцінювати разом із розмірами заготовки та типом операцій.
| Модель | Потужність | Швидкість шпинделя | Ключова особливість |
|---|---|---|---|
| HOLZMANN ED400FD | 0,45 кВт S1 | 50–2500 об/хв | Компактний формат |
| HOLZMANN ED420FXL | 0,75 кВт S1 | Регульована | РМЦ 735 мм, шпиндель 38 мм |
| HOLZMANN ED750FD | 0,75 кВт S1 / 1,0 кВт S6 | 50–1250 / 100–2500 об/хв | Професійний формат |
| VIBER-SYSTEM 320×1000 VARIO W | 2,4 кВт | 75–500 / 300–2000 об/хв | Токарно-фрезерна конструкція |
| VIBER-SYSTEM 410×1000 | 2,2 / 3,3 кВт | 45–1800 об/хв | Триосьова цифрова індикація |
05. Яку модель розглядати під конкретну роботу
КОМПАКТНИЙ ФОРМАТ
РМЦ: 400 мм
Ø над станиною: 210 мм
Ø над супортом: 110 мм
Шпиндель: 21 мм
Раціональний варіант для невеликих деталей, коли довга станина не потрібна.
ДОВГІ ДЕТАЛІ
РМЦ: 735 мм
Ø над станиною: 210 мм
Ø над супортом: 140 мм
Шпиндель: 38 мм
Варіант, коли довжина обробки важливіша за мінімальні габарити обладнання.
ПРОФЕСІЙНА МАЙСТЕРНЯ
РМЦ: 750 мм
Ø над станиною: 250 мм
Шпиндель: 25 мм
Оберти: до 2500 об/хв
Для регулярних токарних операцій, включно з нарізанням різьби.
БІЛЬШИЙ РОБОЧИЙ ДІАПАЗОН
320×1000 VARIO W: РМЦ 1000 мм, Ø 320 / 200 мм, шпиндель 38 мм.
410×1000: РМЦ 1000 мм, Ø 410 / 255 мм, шпиндель 52 мм.
Моделі для довших і більших заготовок.
06. Вибір за сценарієм роботи

Фінальна матриця вибору
| Модель | РМЦ | Ø над станиною | Ø над супортом | Ø шпинделя | Потужність | Клас задач |
|---|---|---|---|---|---|---|
| HOLZMANN ED400FD | 400 | 210 | 110 | 21 | 0,45 кВт | Компактні деталі |
| HOLZMANN ED420FXL | 735 | 210 | 140 | 38 | 0,75 кВт | Довгі деталі |
| HOLZMANN ED750FD | 750 | 250 | — | 25 | 0,75 / 1,0 кВт | Регулярна робота |
| VIBER-SYSTEM 320×1000 VARIO W | 1000 | 320 | 200 | 38 | 2,4 кВт | Довгі та більші деталі |
| VIBER-SYSTEM 410×1000 | 1000 | 410 | 255 | 52 | 2,2 / 3,3 кВт | Крупніша металообробка |
Моделі та характеристики
Для порівняння саме моделей VIBER-SYSTEM можна перейти до окремого огляду їхнього модельного ряду: токарні верстати VIBER-SYSTEM від компактних до промислових .
Потрібен верстат під конкретну деталь?
Для підбору достатньо знати довжину та діаметр заготовки, матеріал і основні операції, які потрібно виконувати.

(Польща)